








NOTIZIE
Dimensionamento del fermentatore per birra: come adeguare il volume di lavoro alla produzione della sala cottura
Dimensionare un fermentatore per birra in base al mosto freddo che vi viene trasferito, al numero di cotte previste per riempimento e allo spazio di testa richiesto dal processo di fermentazione. La sola capacità nominale non consente di stabilire se un serbatoio sia adatto alla sala cottura. La specifica deve indicare sia il volume utile del liquido sia il volume interno totale, fornendo dettagli sufficienti per verificare le prestazioni di raffreddamento ai livelli di riempimento previsti.
Iniziare misurando i volumi trasferiti per le ricette che utilizzeranno il serbatoio. Valutare quindi il programma di riempimento e il tempo durante il quale ciascun serbatoio rimane occupato. Questi due calcoli determinano aspetti diversi: le dimensioni necessarie di ciascun fermentatore e il numero di fermentatori richiesto dalla produzione.
Determinare il volume che raggiunge effettivamente il fermentatore
Le indicazioni di capacità della sala cottura possono riferirsi al volume in caldaia, alla quantità di mosto caldo ottenuta o alla dimensione prevista della cotta. Nessuno di questi valori deve essere automaticamente assunto come volume operativo richiesto per il fermentatore. Il mosto trattenuto insieme al trub, il liquido residuo nelle linee di trasferimento e le variazioni di volume dovute alla temperatura determinano differenze tra questi valori.
Utilizzare un punto di misurazione coerente: il mosto freddo trasferito dopo lo scambiatore di calore, espresso a una temperatura specificata. Se il volume viene misurato direttamente in questo punto, non sottrarre di nuovo le perdite di trasferimento a monte. Se sono disponibili solo misurazioni in caldaia, riconciliarle con il volume trasferito a valle prima di selezionare un serbatoio.
Le variazioni tra le ricette sono importanti. Un mosto molto luppolato può trattenere più liquido con i solidi in caldaia, mentre una diversa lunghezza della cotta o il valore di densità obiettivo modificano la quantità trasferita. Determinare l'intervallo previsto, anziché basarsi su una sola cotta riuscita. Il valore massimo determina la capacità necessaria; quello minimo consente di verificare se il serbatoio può controllare la temperatura con riempimenti più ridotti.
Capacità liquida richiesta = mosto freddo per cotta × cotte per riempimento + aggiunte liquide successive.
Le aggiunte successive comprendono la sospensione di lievito e gli eventuali ingredienti liquidi previsti che aumentano in modo significativo il volume. La resa di birra confezionata va calcolata separatamente: la rimozione del lievito, i campionamenti e le perdite nelle fasi successive riducono il prodotto vendibile, ma non riducono lo spazio iniziale necessario per la fermentazione.
Convertire il volume operativo nella capacità totale del serbatoio
Chiedere cosa comprende la capacità dichiarata. Una dicitura come «fermentatore da 20 hL» potrebbe indicare il volume operativo oppure il volume interno totale. I disegni devono indicare il livello del liquido corrispondente al volume operativo specificato, compreso il liquido contenuto nel cono. Le dimensioni esterne non determinano la capacità utile.
Lo spazio di testa deve poter contenere la schiuma e il gas di fermentazione senza che il prodotto ostruisca l'uscita del gas. Il volume richiesto varia in funzione del comportamento del lievito, della composizione del mosto, della temperatura di fermentazione e del regime di pressione previsto. Una fermentazione vigorosa e una fermentazione moderata non giustificano necessariamente lo stesso livello massimo di riempimento.
Quando lo spazio di testa è espresso come frazione del volume totale, utilizzare:
Volume interno totale = volume liquido richiesto ÷ (1 − frazione dello spazio di testa).
A titolo di esempio, si supponga che ogni cotta produca 1,000 L di mosto freddo e che il fermentatore riceva due cotte. Ignorando le aggiunte in questo esempio, il volume liquido richiesto è di 2,000 L. Se la specifica di processo riserva il 20% del volume totale allo spazio di testa, il volume interno totale deve essere di almeno 2,500 L. Questi valori ipotetici illustrano il calcolo; non costituiscono un margine universale per la fermentazione.
È importante specificare la base percentuale. Aggiungendo il 20% a 2,000 L si ottiene un serbatoio da 2,400 L, nel quale lo spazio vuoto rappresenta solo il 16,7% del volume totale. Indicare esplicitamente se il margine è una percentuale del volume liquido o del volume totale del serbatoio.
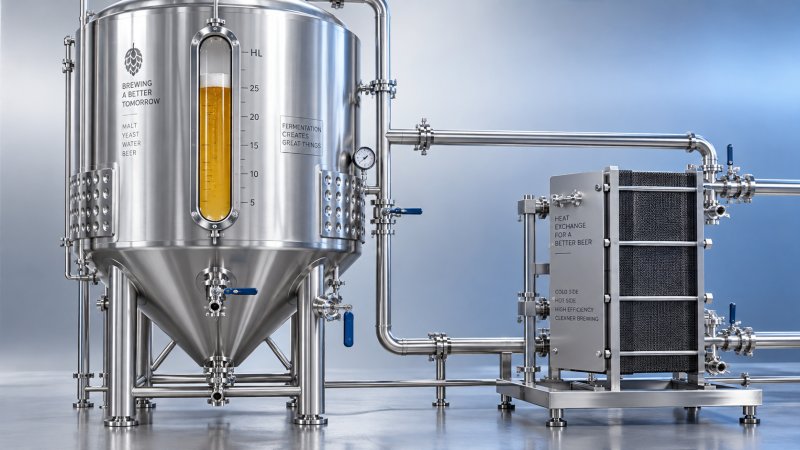
Verificare la relazione tra il livello massimo del liquido, l'uscita del gas, il dispositivo di spruzzatura e gli altri componenti interni. Il volume aggiuntivo del corpo del serbatoio è utile solo se la disposizione interna mantiene lo spazio libero necessario alla fermentazione. Il controllo della schiuma richiede inoltre un sistema di gestione dei gas adeguato; il solo spazio di testa non può compensare un percorso di scarico dei gas ristretto.
Il riempimento con più cotte modifica l'intervallo operativo
Un fermentatore che contiene due cotte riduce il numero di serbatoi necessari per un determinato volume di produzione, ma vincola l'utilizzo dei serbatoi alla possibilità di trasferire cotte compatibili entro un intervallo di riempimento accettabile. Il ritardo della seconda cotta lascia il serbatoio parzialmente pieno mentre le condizioni di fermentazione stanno già cambiando.
Definire l'intervallo massimo tra i trasferimenti, insieme alle procedure di inoculo del lievito e di aerazione del mosto. Le aggiunte successive introducono mosto fresco in un serbatoio in cui la fermentazione è già in corso. Temperatura, apporto di ossigeno e tempistica devono quindi basarsi su un processo definito. Il riempimento in giorni di produzione distinti richiede una valutazione che va oltre il semplice raddoppio della produzione della sala cottura.
Anche la prima cotta deve raggiungere una superficie di raffreddamento sufficiente per il controllo della temperatura. Un serbatoio progettato per un carico completo di due cotte potrebbe funzionare male a metà riempimento se il liquido si trova al di sotto di gran parte della camicia. Richiedere il volume minimo operativo supportato e identificare le zone della camicia che rimangono efficaci a tale livello.
Confrontare le configurazioni con il programma di produzione:
Calcolare il numero di serbatoi in base all'intero ciclo di occupazione
La sola durata della fermentazione sottostima il periodo di occupazione del serbatoio. Includere riempimento, fermentazione, eventuale maturazione effettuata nello stesso serbatoio, raffreddamento, trasferimento, pulizia e preparazione per il riempimento successivo. Se la birra viene trasferita in un serbatoio di condizionamento separato, considerare il momento effettivo in cui il fermentatore viene liberato.
Numero base di serbatoi = riempimenti dei fermentatori alla settimana × giorni di occupazione ÷ 7. Arrotondare per eccesso, quindi verificare il risultato su un calendario. La capacità media non evidenzia le sovrapposizioni tra i giorni di cotta programmati e i tempi di rilascio dei serbatoi.
Ad esempio, quattro cotte alla settimana raggruppate in riempimenti da due cotte generano due riempimenti settimanali dei fermentatori. Con un'occupazione ipotizzata di 21 giorni, sei serbatoi forniscono la capacità teorica a regime. Questo calcolo non prevede capacità di riserva per una fermentazione prolungata, la manutenzione o un trasferimento ritardato. Un programma operativo praticabile deve indicare quando ogni serbatoio viene pulito e reso disponibile.
Per un portafoglio di birre diversificato, calcolare l'occupazione per ricetta e destinazione prevista dei serbatoi. Una birra con un lungo tempo di permanenza può impegnare un serbatoio grande necessario per diversi cicli più brevi. Aumentare le dimensioni dei singoli serbatoi non risolverà il problema se non è possibile raggruppare cotte compatibili o se i ritardi nello stoccaggio a valle impediscono di liberare i serbatoi.
Richiedere disegni e dati prestazionali a supporto della capacità dichiarata
Due serbatoi con lo stesso volume operativo possono differire per altezza, diametro, geometria del cono e superficie della camicia. Una colonna di liquido più alta modifica la pressione idrostatica sul fondo. La geometria influisce anche sulla raccolta del lievito e sulla relazione tra il livello del liquido e le superfici di raffreddamento. Aumentare la capacità richiede quindi più del semplice adeguamento del valore di volume dichiarato.
La valutazione del raffreddamento deve comprendere la rimozione del calore di fermentazione e il programma di raffreddamento previsto. Specificare le condizioni di alimentazione del glicole, la portata disponibile, la suddivisione della camicia in zone e i livelli di riempimento minimo e massimo. Una prestazione di raffreddamento verificata a pieno volume non dimostra la capacità di controllo con una singola cotta in un serbatoio più grande.
La costruzione in acciaio inossidabile, le superfici interne lucidate e i raccordi per la pulizia non dimostrano, da soli, l'idoneità alla fermentazione. Un serbatoio di stoccaggio per olio vegetale commestibile da impianto può includere una camicia a glicole, uno scarico conico e una sfera di lavaggio CIP, ma queste caratteristiche da sole non definiscono né lo spazio di testa per la fermentazione né l'idoneità alla pressione di esercizio prevista. Le specifiche di un serbatoio di stoccaggio non possono sostituire un intervallo operativo definito per un fermentatore.
La specifica finale di dimensionamento deve collegare il volume richiesto di mosto freddo a un livello operativo contrassegnato, allo spazio di testa riservato, al livello minimo di riempimento supportato e all'intervallo massimo di riempimento. Includere i limiti di progetto per pressione e vuoto, coerenti con le condizioni di fermentazione, raffreddamento, trasferimento e pulizia. I disegni di installazione devono inoltre mostrare gli spazi necessari per l'accesso e i raccordi: un volume del serbatoio sufficiente ha scarso valore pratico se il serbatoio proposto non può essere installato o sottoposto a manutenzione nello spazio disponibile.