









NOTIZIE
Test di accettazione del serbatoio di miscelazione da includere in una richiesta di offerta per attrezzature per bevande
Una richiesta di offerta (RFQ) per un serbatoio di miscelazione dovrebbe definire l’accettazione in base a risultati di processo misurabili: composizione uniforme entro un tempo di miscelazione concordato, superfici a contatto con il prodotto facili da pulire, struttura priva di perdite e controllo affidabile della temperatura, ove richiesto. La sola capacità nominale non dimostra nessuno di questi requisiti. Il programma di collaudo dovrebbe indicare il liquido di prova, le condizioni operative, i punti di campionamento, gli strumenti, i limiti di accettazione e le evidenze richieste prima della spedizione e dopo l’installazione.
Distinguere il collaudo di accettazione in fabbrica (FAT) dal collaudo di accettazione in sito (SAT). Le prove in fabbrica verificano la qualità costruttiva e le prestazioni in condizioni documentate. Le prove in sito confermano che il serbatoio installato funziona con le tubazioni, le utenze, i sistemi di controllo e il processo per bevande effettivi. Una prova in fabbrica con acqua non dimostra le prestazioni di miscelazione di uno sciroppo viscoso né l’efficacia della pulizia contro residui di succo essiccati.
Definire il lotto di prova prima di confrontare le offerte
I limiti di accettazione sono significativi solo se l’intervallo operativo è definito. Indicare i volumi di lavoro minimo e massimo separatamente dalla capacità totale del serbatoio. Specificare la viscosità del prodotto alla temperatura di processo, le differenze di densità tra gli ingredienti, il contenuto di solidi, la sequenza di aggiunta e gli eventuali limiti relativi alla formazione di schiuma o all’assorbimento di ossigeno. Per le bevande gassate, indicare le condizioni di pressione richieste e i criteri di mantenimento della carbonazione.
Indicare nell’offerta la configurazione di miscelazione: agitatore, circuito esterno di ricircolo o combinazione dei due. Per il ricircolo, includere nel campo di prova la pompa, la posizione dell’ugello di ritorno, la configurazione delle tubazioni e le condizioni di portata. In caso contrario, il comportamento del serbatoio provato con una pompa temporanea in fabbrica potrebbe differire da quello con il circuito di trasferimento installato.
L’uso di un liquido sostitutivo deve essere giustificato e documentato. L’acqua con un tracciante solubile è utile per valutare la distribuzione dei liquidi, ma non riproduce la bagnatura delle polveri, la sospensione della polpa o la dispersione di sciroppo concentrato. Quando queste operazioni determinano l’idoneità, includere una prova di processo rappresentativa oppure riservare la relativa accettazione al SAT.
Verificare l’uniformità della miscela con il campionamento
Specificare la proprietà misurata che dimostra il corretto completamento della miscelazione. La concentrazione di solidi solubili può essere adatta alla diluizione dello sciroppo; altre formulazioni possono richiedere la misurazione dell’acidità, della conducibilità o di uno specifico ingrediente. La misurazione deve distinguere le differenze previste e rimanere affidabile alla temperatura di prova. Per esempio, la conducibilità richiede la compensazione della temperatura e una concentrazione del tracciante compresa nell’intervallo utile dello strumento.
Prelevare campioni da punti che consentano di individuare una circolazione insufficiente: zone superiore, centrale e inferiore, oltre all’uscita, se pertinente. Una sola valvola di campionamento dimostra la composizione soltanto in quel punto. Richiedere un metodo di campionamento concordato che eviti ristagni nelle linee di prelievo e non alteri il lotto al punto da mascherare una zona morta.
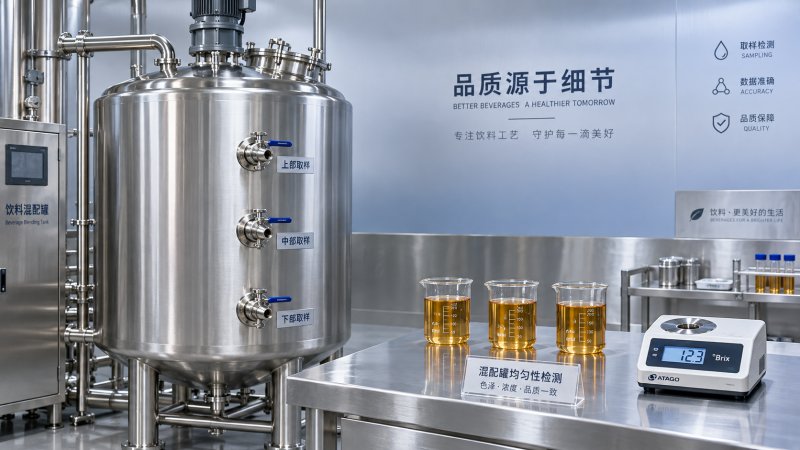
Definire quando inizia il conteggio del tempo di miscelazione, se il tempo di aggiunta degli ingredienti è incluso e se la miscelazione prosegue durante il campionamento. Registrare la velocità dell’agitatore o la portata di ricircolo, la temperatura del liquido, il livello di riempimento e la sequenza di aggiunta. Provare entrambi gli estremi dell’intervallo di volume di lavoro richiesto: un serbatoio pieno mette alla prova la distanza di circolazione, mentre un livello di riempimento basso può evidenziare un’immersione insufficiente della girante o un’agitazione superficiale eccessiva.
Il criterio di superamento dovrebbe richiedere che ogni campione specificato rispetti la tolleranza di composizione concordata entro il tempo massimo di miscelazione. Una media accettabile può nascondere concentrazioni locali inaccettabili. Indicare le tolleranze in unità pertinenti alla ricetta e tenere conto dell’incertezza di misurazione. Ripetere le letture dopo il primo apparente superamento aiuta a stabilire se l’uniformità è stabile.
Se la schiuma, l’assorbimento di ossigeno o i danni ai solidi influiscono sulla qualità del prodotto, aggiungere un criterio separato e un metodo di misurazione. Un’omogeneizzazione rapida ottenuta creando un vortice inaccettabile costituisce un risultato negativo quando il controllo dell’ossigeno è un requisito del processo.
Verificare materiali e fabbricazione prima di chiudere gli accessi
Richiedere certificati dei materiali riconducibili al mantello a contatto con il prodotto, al fondo, agli ugelli e agli altri componenti bagnati. Anche le guarnizioni e le sedi delle valvole devono essere realizzate con materiali identificati e compatibili con la bevanda e i prodotti chimici di pulizia. Quando è richiesta l’identificazione positiva dei materiali, definirne l’ambito e archiviare i risultati associandoli ai riferimenti dei componenti.
L’ispezione delle saldature dovrebbe riguardare la finitura interna, le cricche, le cavità, la fusione incompleta quando rilevabile con il metodo selezionato e le fessure in cui può ristagnare il prodotto. Le fotografie d’ispezione devono riportare riferimenti alla posizione. Specificare quali aree richiedono un esame visivo e quali ulteriori controlli sono necessari in base al progetto di fabbricazione; una dichiarazione generica secondo cui le saldature sono «collaudate» non definisce l’ambito dei controlli.
L’accettazione della finitura superficiale richiede un metodo di misurazione e punti di controllo definiti, comprese aree di saldatura rappresentative. Un mantello lucidato non dimostra le condizioni dietro i raccordi o intorno a un passo d’uomo. Includere i registri della pulizia e del trattamento superficiale richiesti dopo la fabbricazione, insieme all’ispezione delle aree non accessibili prima che l’assemblaggio le chiuda.
Per esempio, i serbatoi per vino in acciaio inox da 15000L elencati includono una struttura in acciaio inox 304, una camicia di raffreddamento, una sfera di lavaggio rotante e un fondo inclinato. Queste caratteristiche suggeriscono prove sui materiali, sulla camicia, sulla copertura di spruzzatura e sul drenaggio. La descrizione relativa alla fermentazione e allo stoccaggio non dimostra le prestazioni di miscelazione; qualsiasi requisito di agitazione o ricircolo richiede una specifica e una prova dedicate.
Distinguere le prove di tenuta di serbatoio, camicia e valvole
La RFQ dovrebbe richiedere una procedura scritta di prova di tenuta che identifichi ciascun limite di prova, il fluido, la pressione o il battente liquido, la durata, la precisione degli strumenti e il criterio di accettazione. I circuiti del serbatoio e della camicia hanno limiti di progetto diversi e devono essere provati di conseguenza. Le condizioni di prova devono rimanere entro i limiti del progetto approvato e della procedura di prova applicabile; un serbatoio atmosferico non deve essere trattato come apparecchiatura progettata per funzionare in pressione.
Registrare le osservazioni sulle perdite in corrispondenza di saldature, raccordi, passi d’uomo, guarnizioni e connessioni. Quando è importante l’isolamento della valvola, indicare separatamente i criteri di accettazione delle perdite attraverso la sede e delle perdite esterne. Dopo la prova, verificare che non vi siano deformazioni permanenti e definire eventuali controlli richiesti sulle aree riparate.
Un dispositivo di sfiato della pressione e del vuoto deve essere verificato rispetto ai requisiti approvati di protezione del serbatoio. La sua sola presenza non dimostra che la protezione sia adeguata durante il riempimento, lo svuotamento, il raffreddamento o la pulizia. I percorsi di sfiato installati e le possibili ostruzioni rientrano nel SAT.
Verificare la copertura di pulizia, quindi valutare la rimozione dei residui
Una sfera di lavaggio rotante dimostra la presenza di un sistema di pulizia, ma la sua efficacia dipende dalla pressione e dalla portata di alimentazione, dalla posizione e da eventuali ostruzioni. Richiedere una prova di copertura con un metodo concordato che utilizzi un tracciante visibile o fluorescente. Includere il lato inferiore del passo d’uomo, l’interno degli ugelli, i raccordi strumentali e le aree schermate dai componenti interni. Durante la prova, registrare le condizioni in ingresso al dispositivo di pulizia.
La prova di copertura verifica che il liquido di pulizia raggiunga una superficie. La prova di rimozione dei residui verifica se il ciclo di pulizia specificato elimina lo sporco pertinente. Per succo, sciroppo o altri depositi persistenti, definire lo sporco rappresentativo, le condizioni di esposizione o essiccazione, la chimica di pulizia, la temperatura, il tempo di circolazione e i punti di campionamento.
L’accettazione dovrebbe basarsi su un metodo concordato di rilevamento dei residui con un limite di rilevabilità adeguato. La sola conducibilità del risciacquo finale non può dimostrare che tutti i residui della bevanda siano stati rimossi. Se è richiesta una convalida microbiologica, definirla separatamente dalla pulizia fisica e dalla copertura di spruzzatura.
Includere una prova di drenaggio con il serbatoio nell’orientamento previsto per l’installazione. Dopo il tempo di drenaggio specificato, registrare i punti in cui rimane liquido, comprese le cavità delle valvole e le tubazioni collegate. Il fondo inclinato perde il beneficio previsto se l’allineamento in fase di installazione o un’uscita rialzata provoca ristagni.
Adeguare le prove di temperatura e controllo alle condizioni operative effettive
Per un serbatoio di miscelazione con camicia, specificare la temperatura iniziale, la temperatura obiettivo, il volume del lotto, le proprietà del liquido di prova, la temperatura in ingresso dell’utenza e la portata dell’utenza. Concordare se l’accettazione riguarda il tempo di raffreddamento, il tempo di riscaldamento, l’uniformità della temperatura o tutti e tre. Un risultato di temperatura privo delle condizioni dell’utenza non consente un confronto significativo.
Confrontare le letture di temperatura installate con un riferimento calibrato e prelevare campioni in ulteriori punti laddove sia plausibile una stratificazione. La precisione del sensore e l’uniformità del lotto sono risultati distinti: anche una sonda calibrata correttamente può trovarsi in una zona non rappresentativa.
Le prove funzionali dovrebbero comprendere la sequenza di controllo installata, gli allarmi e gli interblocchi pertinenti. Tra gli esempi rientrano l’impedimento all’avviamento dell’agitatore al di sotto del livello minimo consentito del liquido e la verifica della risposta definita in caso di guasto del sensore. Registrare le risposte effettive dell’apparecchiatura e le condizioni di ripristino.
Allegare alla RFQ le evidenze di accettazione e la gestione delle non conformità
Utilizzare una matrice di accettazione per tenere visibili gli obblighi di prova durante la fase di offerta, fabbricazione e messa in servizio.
Indicare quali prove non superate impediscono la spedizione o l’accettazione finale, chi fornisce i materiali di prova e chi sostiene i costi di correzione e ripetizione delle prove. Richiedere che le deviazioni siano registrate insieme al loro effetto sul risultato. L’accettazione finale dovrebbe avvenire dopo la chiusura delle non conformità concordate, con disegni aggiornati e registri di prova corrispondenti all’apparecchiatura consegnata.