










NOTIZIE
Integrazione di un serbatoio di miscelazione in una linea di produzione di bevande in polvere
Un serbatoio di miscelazione è adatto a una linea di bevande a base di polveri solo se può bagnare, disperdere e idratare la ricetta nel tempo disponibile tra i lotti a valle. Scegliere prima la capacità del serbatoio può lasciare la linea con un volume di stoccaggio sufficiente ma capacità di miscelazione insufficiente, schiuma eccessiva o un sistema di trasferimento incapace di mantenere il flusso produttivo.
L’integrazione dovrebbe quindi partire dalla formulazione e da una pianificazione completa dei tempi del lotto. Aggiunta delle polveri, idratazione, regolazione della temperatura, controlli di qualità, scarico e pulizia occupano tutti tempo di utilizzo delle apparecchiature. La progettazione deve conciliare queste attività con i requisiti del processo successivo, che si tratti di pastorizzazione, omogeneizzazione, stoccaggio intermedio o riempimento.
Definire l’intervallo delle ricette prima di dimensionare il serbatoio
L’espressione «bevanda a base di polveri» comprende ingredienti dal comportamento molto diverso. Lo zucchero può dissolversi facilmente in condizioni adeguate, mentre il cacao richiede dispersione e mantenimento in sospensione. Le proteine in polvere possono formare schiuma e necessitano di un’idratazione controllata; gli idrocolloidi possono formare grumi rivestiti di gel quando la superficie esterna si idrata prima che il liquido raggiunga il centro. Un serbatoio progettato per una ricetta facilmente solubile non è necessariamente adatto all’intera gamma di prodotti.
Le specifiche dell’apparecchiatura dovrebbero identificare le condizioni di formulazione più impegnative:
- Volumi minimi e massimi dei lotti, compreso il carico iniziale di liquido.
- Quantità di polvere, velocità di aggiunta e viscosità raggiunta durante il processo.
- Intervallo di temperatura richiesto ed eventuali limiti all’esposizione degli ingredienti al calore.
- Livelli ammissibili di schiuma, aria inglobata, particelle non disperse e sedimentazione.
- Tempo di idratazione e criterio misurabile per autorizzare il rilascio del lotto.
Queste condizioni determinano molto più della potenza del motore. Anche con volumi iniziali ridotti, la girante deve rimanere adeguatamente immersa. L’aumento della viscosità modifica la circolazione e il comportamento durante lo scarico. La schiuma e l’aumento temporaneo di volume durante l’aggiunta delle polveri richiedono uno spazio libero superiore al volume finale della bevanda. Specificare separatamente il volume lordo del serbatoio e il volume utile di lavoro.
Anche la dimensione del lotto deve essere compatibile con il programma di produzione. A titolo di esempio, un lotto utile di 2,000 litri con un ciclo completo di 90 minuti fornisce una produzione media di circa 1,333 litri all’ora, senza considerare ulteriori tempi di fermo. Non può sostenere in modo continuativo una richiesta a valle di 2,000 litri all’ora senza un’altra fonte di prodotto preparato. Un serbatoio polmone può compensare le interruzioni, ma non può risolvere un deficit di capacità prolungato.
Separare la bagnatura delle polveri dalla miscelazione di massa
Un agitatore che fa circolare efficacemente una bevanda finita può comunque avere difficoltà a incorporare ingredienti secchi. La circolazione di massa sposta il prodotto nel serbatoio; la bagnatura porta il liquido a contatto con le superfici delle polveri; la dispersione rompe gli agglomerati; l’idratazione richiede tempo in condizioni adeguate. Queste funzioni non devono essere considerate intercambiabili.
Per ingredienti facilmente solubili e con dosaggi moderati, può essere sufficiente un’aggiunta controllata in un serbatoio ben miscelato. Le polveri difficili da bagnare possono richiedere un sistema di induzione delle polveri in linea o un miscelatore rotore-statore. Quando la viscosità limita la circolazione o il trasferimento di calore alla parete, può essere necessario un sistema ad ancora o con raschiatore. La scelta dovrebbe basarsi su prove di formulazione, non su un requisito generalizzato di elevata forza di taglio.
Una forza di taglio maggiore non è sempre preferibile. Può aumentare la temperatura del prodotto, favorire l’incorporazione di aria in condizioni operative non idonee o modificare strutture sensibili al taglio. Quando è necessaria una dispersione intensiva, una soluzione efficace consiste nell’applicarla durante l’incorporazione delle polveri e poi ridurre l’intensità di miscelazione mentre si completa l’idratazione.
La velocità di alimentazione delle polveri fa parte della progettazione. Un’alimentazione più rapida della capacità del liquido di bagnare e trascinare le polveri favorisce la formazione di strati galleggianti e grumi. Definire congiuntamente la sequenza di aggiunta, i limiti della velocità di alimentazione, la temperatura del liquido e il campo operativo del miscelatore. Anche il versamento dei sacchi richiede accesso sicuro e adeguati sistemi di controllo delle polveri; il rischio di polveri combustibili deve essere valutato in base agli ingredienti effettivi e alle condizioni di movimentazione.
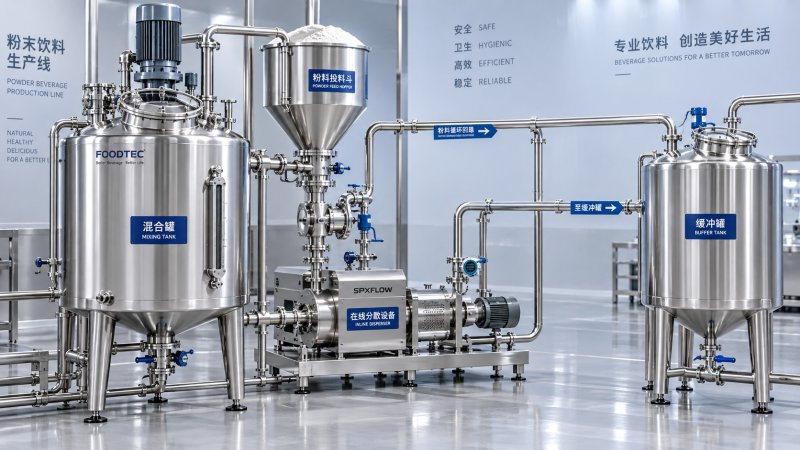
Un tipico percorso di processo prevede il carico di acqua trattata, l’aggiunta controllata delle polveri, il ricircolo attraverso il dispositivo di dispersione selezionato, l’idratazione nel serbatoio, il rilascio del lotto e il trasferimento alla fase di processo successiva. La disposizione delle tubazioni deve distinguere il ricircolo dal trasferimento in avanti, in modo che una bevanda non completamente lavorata non possa bypassare la fase di miscelazione richiesta.
Progettare il trasferimento in funzione del processo a valle
L’uscita del serbatoio di miscelazione è un limite operativo, non una semplice connessione per un ugello. Le apparecchiature riceventi possono richiedere una pressione d’ingresso stabile, un contenuto d’aria limitato, una temperatura definita o una granulometria massima. Verificare questi requisiti prima di selezionare la pompa e le tubazioni di trasferimento.
Il dimensionamento della pompa deve tenere conto della bevanda alla viscosità massima prevista e della resistenza dell’intero percorso, comprese valvole, filtri, scambiatori di calore e dislivelli. Verificare le condizioni di aspirazione disponibili, soprattutto con liquidi caldi, livelli bassi nel serbatoio o prodotti schiumogeni. Un motore più potente non risolve condizioni di aspirazione inadeguate né l’ingresso di aria nella linea.
Se il processo a valle non può fermarsi tra un lotto e l’altro, un serbatoio igienico di compensazione o un serbatoio polmone può disaccoppiare la miscelazione dal trasferimento. Il suo dimensionamento dovrebbe basarsi sull’interruzione che deve coprire e sulla portata di produzione. Introduce inoltre un tempo di permanenza aggiuntivo, maggiori esigenze di pulizia e possibili fenomeni di sedimentazione; i requisiti di agitazione o ricircolo devono quindi essere valutati separatamente.
Il riutilizzo di apparecchiature per bevande richiede le stesse verifiche dell’acquisto di nuove apparecchiature. Pacchetti comeattrezzature industriali per la produzione della birra comprendono serbatoi e servizi di processo, ma la sola capacità di produzione della birra non ne dimostra l’idoneità alla miscelazione di polveri. La geometria della girante, il livello minimo di esercizio, i sistemi di introduzione delle polveri, il drenaggio e l’accessibilità per la pulizia devono comunque essere valutati in funzione dell’applicazione specifica.
Integrare la progettazione igienica e il fabbisogno di utilities nella disposizione dell’impianto
Un serbatoio dotato di attacchi per la pulizia in loco non garantisce automaticamente che l’installazione sia pulibile. La soluzione detergente deve raggiungere l’agitatore, l’albero e la zona della tenuta, l’ingresso delle polveri, i collegamenti strumentali e tutte le superfici in ombra. Il prodotto deve defluire dal serbatoio e dalle tubazioni collegate senza lasciare ristagni indesiderati.
I residui di proteine, grassi e idrocolloidi possono richiedere condizioni di pulizia diverse da quelle necessarie per semplici soluzioni zuccherine. Definire la sequenza di pulizia in base ai residui effettivi, compresi concentrazione dei prodotti chimici, temperatura, condizioni di circolazione e tempo di contatto. Concordare con il fornitore i requisiti dei dispositivi di pulizia e la capacità di ritorno, quindi verificare la copertura e l’efficacia della pulizia durante la messa in servizio.
Le apparecchiature di induzione delle polveri richiedono particolare attenzione, poiché i depositi parzialmente bagnati possono rimanere nelle gole di alimentazione o nelle interfacce esterne al circuito principale del liquido. Anche la movimentazione delle polveri a secco e la pulizia del processo a umido richiedono una netta separazione, per evitare che l’umidità penetri nelle aree che devono rimanere asciutte.
Le utilities devono essere valutate considerando le richieste simultanee, non solo la potenza nominale di ogni singola macchina. Il riscaldamento, il raffreddamento, la miscelazione e la pulizia possono sovrapporsi lungo la linea. Verificare la capacità elettrica, la fornitura di acqua calda o vapore, il fabbisogno di raffreddamento, l’aria compressa quando necessaria e il drenaggio. Includere nel disegno di installazione lo spazio necessario per sostituire le tenute, rimuovere il miscelatore, manutenere la strumentazione e caricare le polveri in sicurezza.
Specificare il comportamento dei controlli alle interfacce delle apparecchiature
Automatizzare soltanto la velocità dell’agitatore lascia senza controllo importanti rischi di processo. La sequenza dovrebbe verificare che la carica di liquido sia sufficiente prima di aggiungere le polveri, mantenere le condizioni di circolazione richieste, rispettare i limiti di temperatura e impedire lo scarico finché il lotto non soddisfa i criteri di rilascio.
Tra gli interblocchi utili rientrano la protezione del miscelatore in caso di livello basso, la conferma del flusso di ricircolo prima dell’induzione delle polveri, la protezione contro le temperature elevate e la verifica della capacità disponibile delle apparecchiature riceventi prima del trasferimento. Anche i percorsi del prodotto e della pulizia devono essere controllati per evitare collegamenti involontari. Quando un percorso errato comporta un rischio significativo di contaminazione o di processo, occorre specificare il feedback della posizione delle valvole.
La strumentazione deve essere adatta alla formulazione. Le letture del rifrattometro possono contribuire al controllo della concentrazione nei sistemi adatti a solidi disciolti, ma gli ingredienti in sospensione ne complicano l’interpretazione. La conducibilità non è una misura universale della concentrazione. Alcune ricette richiedono controlli su campioni di viscosità, pH, dispersione o contenuto di solidi prima del rilascio.
Formalizzare le responsabilità dei fornitori in un documento condiviso sulle interfacce, che specifichi la posizione degli ugelli, i tipi di collegamento, i limiti di pressione e temperatura, i fabbisogni delle utilities, i segnali di controllo e le responsabilità relative a pompe, valvole, tubazioni e software. In questo modo si evitano lacune tra il perimetro di fornitura del fornitore del serbatoio e quello dell’integratore di linea che potrebbero causare ritardi nell’installazione.
Eseguire la messa in servizio con il prodotto, non solo con acqua
Le prove con acqua possono dimostrare la tenuta, il corretto instradamento, la risposta della strumentazione e il funzionamento meccanico di base. Non possono dimostrare l’incorporazione delle polveri, il controllo della schiuma, l’idratazione o le prestazioni di scarico alla viscosità di produzione.
Le prove di accettazione dovrebbero comprendere formulazioni che impongono vincoli diversi: difficile bagnabilità, viscosità elevata, sensibilità alla schiuma e volume minimo di esercizio. Prima delle prove, concordare criteri di accettazione misurabili, tra cui tempo totale del ciclo, qualità della dispersione, uniformità della concentrazione, controllo della temperatura, residui allo scarico e prestazioni di pulizia.
Testare l’intera sequenza, compresi il trasferimento a valle e la pulizia, nonché il ripristino dopo un’interruzione. L’arresto dell’alimentazione delle polveri, la perdita del ricircolo o l’indisponibilità del serbatoio ricevente devono lasciare il processo in uno stato definito. La miscelazione non è una fase di abbattimento microbico; le temperature di idratazione, i tempi di mantenimento e gli eventuali trattamenti successivi devono restare conformi al processo di sicurezza alimentare convalidato.
Autorizzare l’impianto alla produzione solo quando dimostra una preparazione ripetibile, un trasferimento adeguato e una pulizia efficace entro i tempi concordati. La capacità del serbatoio è allora un elemento verificato delle prestazioni della linea, non un loro sostituto.