









NOTIZIE
Dimensionamento del raffreddamento dei serbatoi di fermentazione per i carichi di punta della vendemmia
Nel pieno della vendemmia, i problemi di raffreddamento di una cantina raramente dipendono da un singolo serbatoio con esigenze eccezionali. Di solito si verificano quando diverse esigenze ordinarie si presentano contemporaneamente: mosto caldo che entra in cantina, fermentazioni al culmine dell’attività e un altro lotto da raffreddare prima della consegna successiva. Un impianto che la settimana precedente funzionava senza difficoltà può improvvisamente costringere gli operatori a inseguire i valori di setpoint.
Per dimensionare il raffreddamento dei serbatoi di fermentazione non basta quindi moltiplicare il volume dei serbatoi per un coefficiente standard di refrigerazione. I responsabili di progetto devono stimare in modo documentabile i carichi termici simultanei, quindi verificare che le camicie dei serbatoi, la distribuzione del glicole e il chiller siano effettivamente in grado di smaltire quel calore nelle condizioni della vendemmia.
Partire dal periodo più intenso della vendemmia, non dalla capacità totale dei serbatoi
Una cantina con dieci serbatoi non ha necessariamente bisogno di una capacità di raffreddamento sufficiente per dieci fermentazioni identiche al picco. Allo stesso modo, supporre che solo metà dei serbatoi richieda raffreddamento può essere rischioso se le condizioni meteorologiche o le decisioni di raccolta concentrano gli arrivi dell’uva.
Elaborare un programma operativo orario per il periodo di vendemmia più intenso tra quelli plausibili. Per ogni serbatoio, registrare il volume di esercizio, la temperatura del mosto in ingresso, la temperatura obiettivo, il tempo di riempimento, la fase di fermentazione e la scadenza per il raffreddamento. Includere le utenze frigorifere condivise, come gli scambiatori di calore per il mosto, la stabilizzazione a freddo o lo stoccaggio refrigerato, quando utilizzano lo stesso impianto.
La distinzione fondamentale è tracarico installato e carico simultaneo. Il carico installato descrive tutto ciò che l’impianto potrebbe servire; il carico simultaneo indica ciò che deve servire nello stesso momento. Utilizzare i programmi di produzione per determinare la contemporaneità invece di scegliere una percentuale arbitraria.
Valutare anche uno scenario di arrivi concentrati. Se il raffreddamento può essere spostato in sicurezza in una fascia oraria meno impegnativa, la programmazione può evitare ulteriori investimenti in refrigerazione. Se ritardare il raffreddamento mette a rischio la qualità del vino o la rotazione dei serbatoi, tale fabbisogno deve rientrare nel picco di progetto.
Calcolare separatamente le diverse componenti del fabbisogno dei serbatoi di fermentazione
Separare le fonti di calore rende più agevole verificare le ipotesi ed evita che un unico valore di «watt per litro» nasconda differenze importanti tra i lotti.
Temperatura del mosto in ingresso e tempo di raffreddamento
Il carico di raffreddamento sensibile è:
Q = m × cp × ΔT ÷ t
Qui, Q è la potenza frigorifera in kW, m è la massa del prodotto in kg, cp è il calore specifico in kJ/kg·K, ΔT è la riduzione di temperatura richiesta e t è il tempo di raffreddamento in secondi. Per la progettazione di dettaglio, utilizzare valori di densità e calore specifico specifici del prodotto.
A titolo esemplificativo, ipotizzando 10,000 kg di mosto, un calore specifico di 4.0 kJ/kg·K e una riduzione di 12°C in 12 ore, la potenza frigorifera sensibile media è di circa11.1 kW. Dimezzare il tempo di raffreddamento consentito raddoppia tale potenza.
Questo calcolo descrive la quantità di calore da rimuovere, ma non dimostra che una camicia sia in grado di farlo. Quando il mosto in ingresso deve essere raffreddato rapidamente, può essere più pratico ricorrere a uno scambiatore di calore a monte, scelto adeguatamente, anziché affidarsi interamente alle camicie dei serbatoi.
Calore sviluppato durante la fermentazione
Il calore di fermentazione dipende dalla velocità di consumo degli zuccheri, non semplicemente dalla concentrazione iniziale di zucchero. Stimare l’energia totale di fermentazione e dividerla per l’intera durata della fermentazione può portare a sottostimare notevolmente il carico nelle ore di maggiore attività.
Una relazione preliminare utile è:
Qfermentation = zucchero consumato all’ora × calore liberato per chilogrammo ÷ 3,600
Con il consumo di zucchero espresso in kg/h e il calore liberato in kJ/kg, il risultato è in kW. A titolo esemplificativo, un lotto da 10,000 litri che consuma zucchero al ritmo di 2 g/L/h ne consuma 20 kg/h. Assumendo un calore liberato di 550 kJ/kg, si ottengono circa 3.1 kW.
Si tratta di ipotesi di calcolo, non di valori di progetto universali per le cantine. Convalidare i tassi di consumo di picco e le ipotesi sul calore liberato con il team di vinificazione, i registri di fermentazione o il progettista di processo. La scelta del lievito, la temperatura, la gestione dei nutrienti e lo stile del vino possono modificare notevolmente il profilo del carico.
Apporti di calore ambientali e ausiliari
Aggiungere il calore che entra attraverso le pareti dei serbatoi, le tubazioni e i raccordi, insieme al calore rilevante prodotto dalle pompe e dagli altri processi condivisi. I serbatoi all’aperto esposti al sole richiedono una valutazione diversa da quella dei serbatoi isolati in una cantina climatizzata. L’isolamento riduce gli apporti di calore, ma non elimina il calore di fermentazione.
Esempio di carico di picco
Si consideri un ipotetico periodo di vendemmia con quattro fermentazioni attive in serbatoi da 10,000 litri e altri due lotti che richiedono il raffreddamento descritto sopra. Si supponga che i nuovi lotti non sviluppino ancora calore di fermentazione significativo.
Se anche i lotti in ingresso sono in fermentazione, aggiungere il calore che generano. Definire quindi esplicitamente un margine per l’incertezza e l’espansione concordata. Evitare di sommare ipotesi conservative, penalizzazioni eccessive per la contemporaneità e un ampio fattore di sicurezza finale senza spiegare ciascun elemento.
Soprattutto, specificare lacapacità frigorifera netta disponibile nelle effettive condizioni di esercizio. La potenza nominale di un chiller può riferirsi a un fluido più caldo o a condizioni ambientali più fresche di quelle presenti durante la vendemmia.
Verificare il percorso di trasferimento del calore prima di ordinare un chiller più grande
La capacità frigorifera è soltanto un anello della catena. Il calore deve passare dal vino attraverso la parete e la camicia del serbatoio, raggiungere il glicole in circolazione e tornare all’impianto frigorifero.
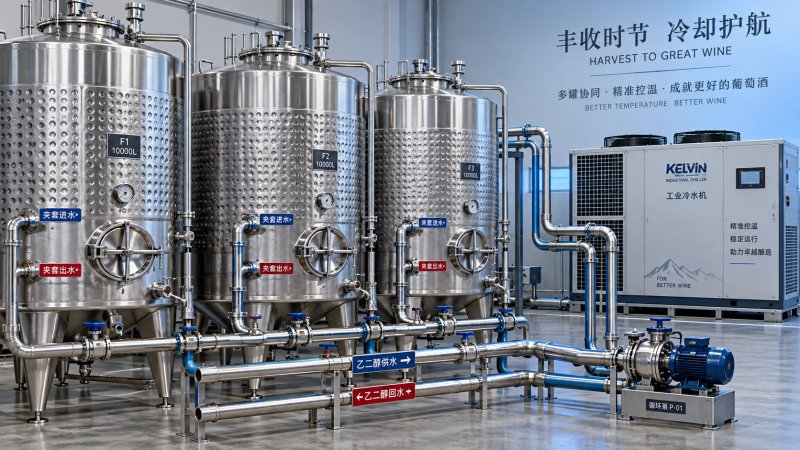
Per ogni serbatoio di fermentazione, richiedere la superficie della camicia, la configurazione dei circuiti, la pressione ammessa, la portata consigliata e le prestazioni di raffreddamento alle temperature previste del prodotto e del glicole. Verificare le prestazioni al livello minimo di riempimento operativo: la parte della camicia sopra il livello del liquido contribuisce poco al raffreddamento effettivo del prodotto.
Una verifica preliminare della camicia utilizzaQ = U × A × ΔTlm, dove U è il coefficiente globale di scambio termico, A è la superficie effettivamente bagnata e ΔTlm è la differenza di temperatura media logaritmica. I calcoli del fornitore devono riflettere le effettive condizioni di esercizio. La formazione del cappello nelle fermentazioni di vino rosso, la limitata circolazione naturale e i gradienti di temperatura del prodotto possono rendere inaffidabili i coefficienti generici.
Verificare la fase finale del raffreddamento oltre a quella iniziale. Quando il vino si avvicina alla temperatura obiettivo, la differenza di temperatura che guida il trasferimento di calore diminuisce. Una camicia che raffredda rapidamente il mosto caldo può avere difficoltà durante gli ultimi gradi.
Dimensionare la circolazione del glicole per lo stesso fabbisogno simultaneo
La portata di circolazione richiesta segueṁ = Q ÷ (cp × ΔT). Per un carico di 40 kW, assumendo un calore specifico della miscela di glicole di 3.7 kJ/kg·K e un aumento di 5°C tra mandata e ritorno, la portata massica è di circa 2.16 kg/s. Convertirla in portata volumetrica utilizzando la densità della miscela scelta.
Verificare che la concentrazione di glicole soddisfi i requisiti di protezione dal congelamento e le indicazioni del fornitore. Una concentrazione eccessiva aumenta la viscosità e può ridurre le prestazioni di scambio termico. La scelta della pompa deve tenere conto delle perdite di carico nei collettori, nelle valvole, nei filtri, nelle camicie e nel circuito più impegnativo, non soltanto della portata totale.
Diramazioni bilanciate e valvole di regolazione adeguatamente selezionate impediscono ai serbatoi più vicini di assorbire una portata sproporzionata. Un serbatoio di accumulo può ridurre i cicli di funzionamento e gestire transitori brevi, ma non può compensare ore di capacità frigorifera insufficiente.
Trasformare il calcolo in una specifica di acquisto e messa in servizio
Richiedere ai fornitori dei serbatoi e degli impianti frigoriferi di basarsi sullo stesso programma dei carichi. Specificare volumi di esercizio, temperature obiettivo, tempi di raffreddamento, condizioni ambientali del sito, proprietà del glicole, limiti di pressione delle camicie e casi di funzionamento simultaneo. Definire come verrà misurata la temperatura dei serbatoi e come saranno rilevate eventuali differenze di temperatura.
Shandong Weike Machinery Equipment Co.,Ltd produce serbatoi per vino in acciaio inossidabile e altri recipienti di processo e offre servizi di progettazione, installazione e messa in servizio. La sua gamma comprende ancheserbatoi di miscelazione del latte in acciaio inossidabile con camicie di raffreddamento, sonde RTD e predisposizioni per CIP. Queste caratteristiche sono pertinenti alle valutazioni sul controllo termico, ma non si deve presumere che le attrezzature per la miscelazione dei prodotti lattiero-caseari siano adatte alla fermentazione del vino senza una verifica ingegneristica specifica per l’applicazione.
Prima dell’accettazione, verificare la portata erogata, le temperature di mandata e ritorno del glicole, la calibrazione dei sensori, il comportamento degli allarmi e le prestazioni di raffreddamento simultaneo con carichi rappresentativi. Concordare le priorità di emergenza qualora la capacità diventi limitata.
Un impianto ben dimensionato non è semplicemente il chiller più grande che ci si possa permettere. È una catena di raffreddamento coordinata, in grado di soddisfare il programma più intenso tra quelli plausibili per la cantina e di garantire al personale di cantina un controllo prevedibile quando la vendemmia lascia poco margine per recuperare.